

 Eng



 Maison / Nouvelles / Actualités de l'industrie / Estampage de haute précision : tolérances, outillage, matériaux et guide d'approvisionnement
Estampage de haute précision : tolérances, outillage, matériaux et guide d'approvisionnement
 2026.10.22
 Actualités de l'industrie
Un ressort de contact en acier inoxydable de 0,4 mm pour un disjoncteur miniature présente ±0,03 mm sur l'espace de contact, une limite de bavure de 0,02 mm et une légende de planéité de 0,05 mm sur une portée de 25 mm. La presse qui la forme pourrait être une machine de 45 tonnes – ce qui n’a rien de remarquable sur une fiche technique. Ce qui rend cette pièce de « haute précision », c'est tout ce qui entoure la presse : la disposition de la bande, le jeu de la matrice, le certificat du matériau, le capteur intégré à la matrice qui arrête la course lorsqu'une balle ne parvient pas à s'éjecter, et le rapport dimensionnel qui accompagne l'expédition.
La définition de travail est donc la suivante : l'emboutissage de haute précision est un processus de matrice progressif dans lequel la tolérance dimensionnelle, la hauteur des bavures, la planéité et la répétabilité d'un lot à l'autre sont suffisamment étroitement contrôlées pour que la pièce puisse être directement assemblée sans tri, reprise ou inspection à 100 %. Tout ce qui suit explique comment ce contrôle est conçu, ce qu'il coûte, où il échoue discrètement et comment un acheteur peut le spécifier et le qualifier sans découvrir de problèmes six semaines après le début de la production.
Trois conclusions méritent d’être formulées avant d’entrer dans le détail :
- La précision est conçue dans la pièce et l'outil, et non sur la presse. Environ 70 à 80 % de la tolérance réalisable est fixée par la géométrie de la pièce, le choix du matériau et la conception de la matrice avant la première course.
- La tolérance et le coût ne sont pas liés de manière linéaire. Le serrage d'une dimension non critique de ±0,20 mm à ±0,05 mm est presque gratuit ; le serrage d'un élément critique de ±0,05 mm à ±0,02 mm peut ajouter 30 à 60 % au coût de l'outillage.
- La plupart des défauts de qualité dans les composants estampés sont dus à la variabilité des matériaux et à l'usure des outils, et non à la précision de la machine. Les acheteurs qui gèrent ces deux variables ont rarement des arguments de tolérance.
Ce que signifie l'estampage de haute précision dans la pratique
Il n’existe pas de norme universelle définissant la « haute précision » en matière d’estampage. Différents fournisseurs fixent la limite à différents endroits, c'est pourquoi un bon de commande qui mentionne simplement « haute précision » n'a presque aucun sens. Ce qui compte, c'est la bande de tolérance que l'outillage est conçu pour maintenir tout au long du cycle de production, et pas seulement sur le premier échantillon.
Un moyen utile de définir la capacité consiste à utiliser la classe de tolérance, car la classe détermine le budget d'outillage, la méthode d'inspection et le volume auquel les paramètres économiques continuent de fonctionner.
| Classe | Tolérance des fonctionnalités critiques | Hauteur des bavures (typique) | Planéité supérieure à 100 mm | Pièces représentatives |
|---|---|---|---|---|
| Tôlerie générale | ±0,20 mm | ≤0,10 mm | 0,30 mm | Supports, capots, panneaux de châssis, plaques de montage |
| Estampage de précision | ±0,05mm | ≤0,05 mm | 0,10 mm | Coques de connecteurs, boîtiers de blindage, bornes, supports de jeux de barres |
| Estampage de haute précision | ±0,02 mm, jusqu'à ±0,01 mm sur certaines fonctionnalités | ≤0,02–0,03 mm | 0,05 mm | Ressorts de contact, composants de relais, tôles de moteur, boîtiers de capteurs, petits assemblages de précision |
Deux choses méritent d’être notées dans ce tableau. Premièrement, l’exigence de bavure est généralement la contrainte la plus difficile en pratique. Une limite de bavure de 0,05 mm sur une pièce de 0,3 mm d'épaisseur semble modeste jusqu'à ce que l'on tienne compte de l'usure du poinçon sur 500 000 courses. Deuxièmement, le qualificatif « caractéristiques sélectionnées » est important : aucun outil ne tient ±0,01 mm partout, et un dessin qui l'exige globalement sera coté soit très haut, soit pas du tout.
La précision s'étend également au-delà du dessin bidimensionnel. Une pièce peut être dimensionnellement parfaite et néanmoins échouer à l'assemblage en raison d'une torsion, d'une courbure, d'un état des bords ou d'une contrainte résiduelle qui s'ouvre après le placage. Les acheteurs expérimentés précisent explicitement ces caractéristiques.
La précision est décidée avant le démarrage de la presse
Lorsqu'une pièce estampée s'écarte des tolérances, la question instinctive est « Qu'est-ce qui ne va pas avec la machine ? » Ce n'est presque jamais la machine. Quatre leviers contrôlent le résultat, et ils sont réglés dans cet ordre.
Conception de pièces et conception pour la fabrication
La cause la plus fréquente d'un projet d'estampage de haute précision impossible à citer est un dessin hérité d'un processus d'usinage ou de moulage sous pression. Les pièces usinées nécessitent régulièrement des coins internes pointus, des poches étroites et profondes et des variations d'épaisseur de paroi qu'une matrice d'emboutissage ne peut pas reproduire de manière économique. Une révision conviviale pour l'emboutissage - relief ajouté, rayons de courbure ajustés, fonctionnalités réorientées pour qu'elles se trouvent dans une seule station - supprime souvent les coûts sans toucher à la fonction.
Le rayon de courbure minimum constitue un bon contrôle précoce. Pour l'acier doux, un rayon intérieur de 0,8 à 1,0 fois l'épaisseur du matériau est réalisable sans fissuration ; pour l'inox austénitique, prévoir environ 2 fois l'épaisseur en raison de l'écrouissage et du retour élastique. Tout ce qui est plus serré nécessite soit un matériau différent, un recuit entre les opérations ou une refonte.
Jeu de matrice et disposition des bandes
Le jeu de coupe est généralement de 5 à 8 % de l'épaisseur du matériau par côté pour l'acier au carbone, légèrement inférieur pour l'acier inoxydable et le laiton, légèrement supérieur pour l'aluminium. Un jeu trop faible augmente la force de poinçonnage, accélère l'usure et produit un cisaillement secondaire et une bavure plus haute ; trop produit un renversement, une face de fracture rugueuse et une bavure qui se plie plutôt que de se cisailler.
La disposition des bandes régit la répétabilité autant que la matrice elle-même. Des trous pilotes qui localisent chaque station, une largeur de support adéquate, des largeurs de pont constantes entre les pièces et un flux de matériau équilibré autour de la bande réduisent tous les erreurs de position. Dans les travaux de haute précision, la bande est souvent conçue de manière à ce que les éléments critiques soient formés dans la même station plutôt que réenregistrés en aval : chaque réenregistrement est une opportunité d'erreur d'empilement.
Cohérence du matériau
Une matrice construite pour un substrat de 180 HV produira des dimensions différentes lorsqu'une bobine à 220 HV arrivera, car le retour élastique évolue avec la limite d'élasticité. Une variation de dureté bobine à bobine de 20 HV est courante dans les qualités commerciales et suffit à décaler un angle de courbure de 0,5 à 1,5 degrés. Les acheteurs qui achètent des pièces embouties de haute précision doivent s'attendre à des certificats de matériaux entrants indiquant la dureté et les propriétés mécaniques, et les fournisseurs doivent les échantillonner. Lorsque l'exigence est véritablement stricte, spécifiez une plage de dureté plutôt qu'une simple nuance.
Contrôle des processus sur le terrain
Les matrices portent. Un acier au carbone à matrice progressive doit généralement être réaffûté tous les 100 000 à 300 000 coups en fonction de l'épaisseur et du revêtement ; l'acier inoxydable est plus dur pour l'outillage. Ce qui différencie un fournisseur fiable de haute précision, c'est un programme de réaffûtage déterminé par la hauteur de bavure et les dimensions de la pièce mesurées, et non par une défaillance. Les capteurs intégrés à la matrice pour la détection des chutes, la position de la bande, les problèmes d'alimentation et l'engagement du pilote sont standard sur les outillages sérieux, car ils convertissent un événement de rebut en une presse arrêtée plutôt qu'en 5 000 pièces suspectes.
La chaîne de processus derrière une pièce estampée de haute précision
L’estampage de haute précision consiste rarement en une seule opération, de la bobine à la boîte d’expédition. Comprendre la chaîne aide un acheteur à voir où se situent les coûts et où se cache le risque.
Découpage, perçage et formage
Une matrice progressive combine le découpage, le perçage, l'encoche, le pliage, l'étirage et le frappe sur 6 à 20 stations. Chaque station effectue un incrément de la géométrie et la pièce reste attachée à la bande jusqu'à la découpe finale. L'avantage de la précision vient du fait de ne jamais relâcher la pièce : elle n'est jamais refixée, la stratégie de référence est donc maintenue par l'outil plutôt que par un opérateur.
Fonctions intégrées
Les outils modernes de haute précision incluent souvent des fonctions qui constituaient autrefois des opérations secondaires. Le taraudage dans la matrice, le rivetage dans la matrice, le jalonnement dans la matrice, la découpe laser dans la matrice pour des éléments qui nécessiteraient autrement une passe séparée et la mesure dans la matrice d'une dimension critique réduisent tous la manipulation. La manipulation est l'endroit où la précision est perdue : chaque fois qu'une pièce quitte une machine et entre dans une autre, un nouveau montage et une nouvelle pile de tolérances apparaissent.
Opérations secondaires et assemblages
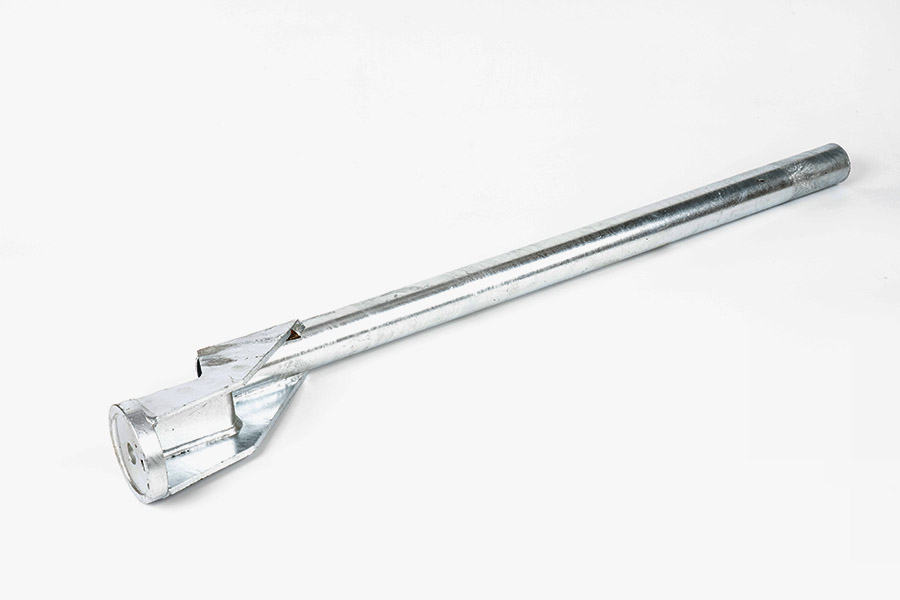
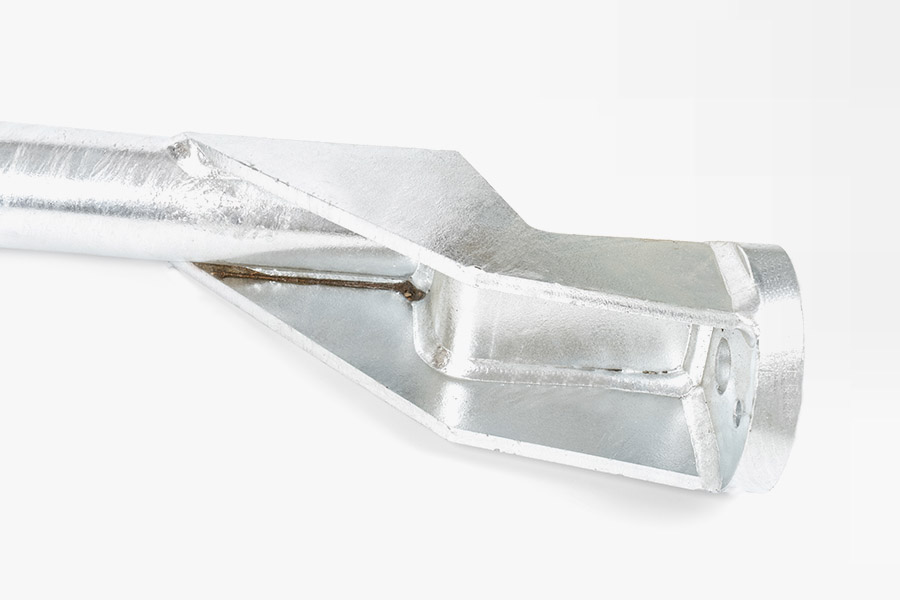
Tout ne peut pas ou ne doit pas être fait dans la matrice. L'ébavurage, le culbutage, le filetage, le soudage, l'insertion de surmoulages en plastique et l'assemblage de plusieurs pièces embouties en un sous-ensemble sont des étapes courantes en aval. Lorsqu'un composant nécessite deux moitiés embouties, une soudure, un insert fileté et un élément en plastique, la consolidation de ce travail avec un seul fournisseur supprime la pile de tolérances qui apparaît lorsque trois fournisseurs travaillent chacun selon leur propre interprétation du dessin.
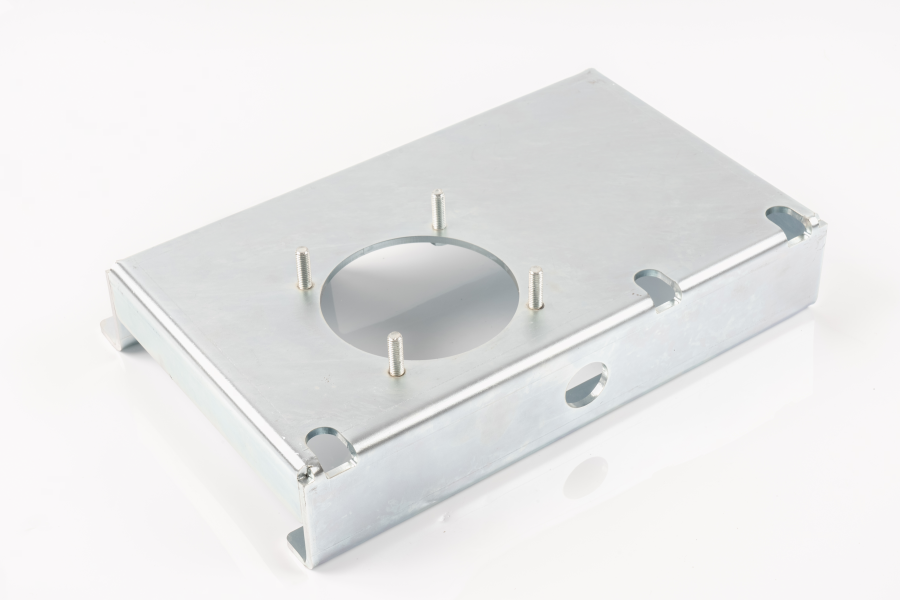 Assemblages et sous-ensembles fabriqués sur mesure Assemblages et sous-ensembles fabriqués sur mesure qui consolident l'emboutissage, le soudage, l'installation et la finition des fixations pour réduire la pile de tolérances de plusieurs fournisseurs. Voir le produit →
La règle pratique : si l'assemblage comporte plus de trois composants et que l'adéquation entre eux est fonctionnellement critique, recherchez l'assemblage plutôt que les pièces individuelles. Les disputes dimensionnelles entre deux fournisseurs qui prétendent chacun respecter leur propre tolérance sont coûteuses à résoudre.
Le choix du matériau définit le plafond de tolérance
Aucune conception de matrice ne compense un substrat inadapté. Le matériau détermine le retour élastique, les bavures réalisables, le taux d'usure de l'outil et l'ampleur du mouvement de la pièce après le placage ou le traitement thermique.
| Matériel | Épaisseur typique | Formabilité | Résistance à la corrosion | Où ça correspond |
|---|---|---|---|---|
| Acier au carbone laminé à froid (SPCC / DC01) | 0,2 à 3,0 mm | Excellent | Aucun sans revêtement | Supports internes, pièces structurelles, composants sensibles aux coûts |
| Acier électrogalvanisé (SECC) | 0,3 à 2,0 mm | Bon | Modéré | Coffrets électriques, châssis, quincaillerie |
| Acier galvanisé à chaud (SGCC) | 0,4 à 3,0 mm | Bon | Bon | Aménagements extérieurs, quincaillerie structurelle |
| Inox 301/304 | 0,1 à 2,0 mm | Modéré, high springback | Excellent | Ressorts, contacts, pièces d'appareils et d'équipements alimentaires |
| Inox 316 | 0,2 à 1,5 mm | Modéré | Très bon, résistant aux chlorures | Boîtiers marins, chimiques et médicaux |
| Aluminium 5052 / 1060 | 0,3 à 3,0 mm | Bon, low springback | Bon when anodised | Boîtiers légers, dissipateurs thermiques, couvercles |
| Laiton C2680 / cuivre C1100 | 0,1 à 1,5 mm | Excellent | Bon | Bornes, jeux de barres, contacts, pièces conductrices |
| Acier à ressort 65Mn / 301 | 0,1 à 1,2 mm | Passable, nécessite un soulagement du stress | Pauvre sans revêtement | Clips, ressorts, éléments de retenue |
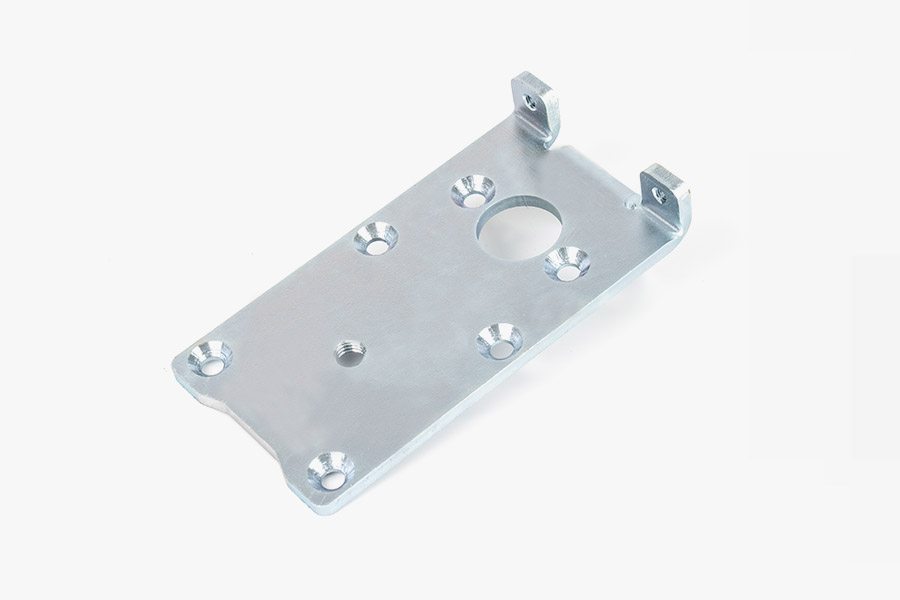
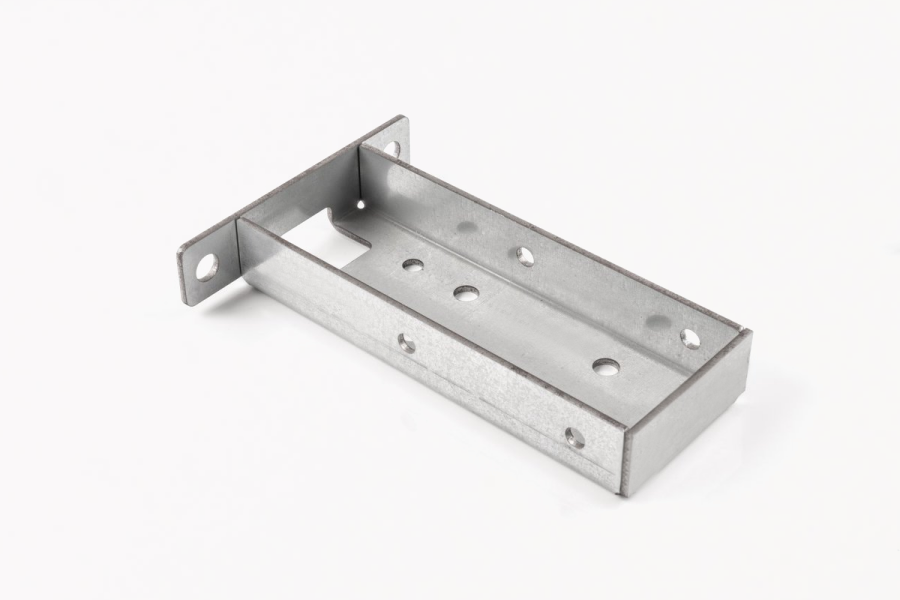 Estampage de pièces métalliques pour applications de précision Pièces métalliques embouties avec précision pour les équipements automobiles, électroniques, électroménagers et énergétiques nouvelles, avec une précision dimensionnelle, une résistance et une planéité adaptées aux cadres, boîtiers et connecteurs. Voir le produit →
Deux décisions importantes entraînent plus de remaniements que toutes les autres. La première consiste à substituer une nuance « suffisamment proche » pour réduire les coûts : le SECC à la place du SPCC modifie l'état de surface et le frottement dans la matrice, et peut décaler les dimensions formées de plusieurs centièmes de millimètre. La seconde consiste à ignorer la direction du grain. Une flexion parallèle à la direction de laminage produit des fissures à des rayons plus serrés qu'une flexion transversale, de sorte qu'une pièce qui se forme parfaitement dans une orientation peut échouer lorsque la bobine tourne.
La tolérance d’épaisseur dans la bobine brute est un autre contributeur discret. La bobine commerciale est généralement fournie à ±0,05 mm ou ±10 % de la valeur nominale, selon la valeur la plus élevée. Sur une pièce de 0,5 mm exigeant une hauteur totale de ±0,03 mm, la tolérance de bobine à elle seule peut consommer la totalité du budget. Les acheteurs de cette gamme doivent spécifier une tolérance d’épaisseur plus stricte sur le matériau et s’attendre à payer pour cela.
Comment la tolérance, le GD&T et l'inspection s'articulent
Un dessin rempli de légendes de ±0,02 mm sans références et sans méthode d'inspection indiquée est une invitation à contester. Le dimensionnement et le tolérancement géométriques résolvent ce problème en définissant des références fonctionnelles et en séparant la taille de la forme, de l'orientation et de la position. Une légende de position de Ø0,05 mm au MMC sur deux trous de montage, par exemple, indique à l'outilleur exactement ce que la matrice doit réaliser et indique à l'inspecteur exactement ce qu'il doit mesurer - et permet une tolérance supplémentaire qu'une simple tolérance de boîte de ±0,02 mm ne permet pas.
Trois conventions pratiques méritent d'être convenues avec tout fournisseur au stade de l'offre :
- Quelles caractéristiques sont critiques, lesquelles sont majeures et lesquelles sont données à titre indicatif uniquement. La plupart des dessins ne font pas de distinction, donc tout est inspecté et tout coûte de l'argent.
- La capacité du processus cible les caractéristiques critiques. Un Cpk de 1,33 est une référence commune, 1,67 pour les pièces automobiles ou liées à la sécurité.
- Si l'inspection du premier article est un tracé dimensionnel complet ou un contrôle limité, et si elle doit être répétée après toute modification de l'outillage.
L'équipement d'inspection doit correspondre à la tolérance et ne pas la dépasser au point que le coût de la mesure domine. Un flux de travail typique de haute précision utilise une machine de mesure tridimensionnelle pour les premiers articles et les géométries complexes, un système optique ou de vision pour les caractéristiques plates et les bavures, un projecteur de profils pour les rayons et les angles, un testeur de rugosité pour l'état des bords et des surfaces, et des jauges manuelles pour les contrôles à haute fréquence sur la ligne. Les tests de dureté et la mesure de l'épaisseur du revêtement complètent le tableau pour les pièces traitées thermiquement ou plaquées.
Le contrôle des tolérances en atelier est un exercice statistique plutôt qu'un exercice d'inspection. La vérification de chaque 200ème pièce et le traçage des dimensions critiques montrent la tendance de l'usure des outils bien avant qu'une pièce ne sorte des tolérances, ce qui permet à un fournisseur de réaffûter en fonction de son état plutôt qu'en cas de défaillance. Pour un traitement plus approfondi de l'erreur d'empilement et de position, voir cette explication de contrôler la tolérance dimensionnelle et les erreurs de forme et de position dans l'emboutissage de haute précision .
Finition de surface, placage et tolérance qu'ils consomment
Le placage ajoute du métal. Une couche de zinc de 10 µm sur chaque face fait croître une pièce de 0,50 mm à 0,52 mm, ce qui est correct pour un support et fatal pour une borne à ajustement serré. Les acheteurs doivent indiquer si les dimensions du dessin s'appliquent avant ou après la finition. La plupart des dessins ne le font pas et l'hypothèse par défaut diffère selon les fournisseurs.
| Terminer | Épaisseur typique | Effet sur les dimensions | Considérations |
|---|---|---|---|
| Galvanoplastie au zinc | 5 à 15 µm | Consomme 10 à 30 µm de tolérance totale sur les deux faces | Risque de fragilisation par l’hydrogène sur les aciers à ressorts à haute résistance ; cuisson requise |
| Zinc-nickel | 8 à 15 µm | Similaire au zinc | Meilleures performances au brouillard salin, coût plus élevé |
| Passivation (inoxydable) | Moins de 1 µm | Négligeable | Élimine le fer libre ; ne change pas beaucoup d'apparence |
| Nickel chimique | 3 à 25 µm | Uniforme, mais doit être budgétisé | Bon wear resistance and solderability |
| Étamage | 3 à 10 µm | Petit mais mesurable sur les fonctionnalités fines | Principalement pour la soudabilité |
| Revêtement en poudre/e-coat | 40 à 100 µm | Important ; nécessite le masquage des fonctionnalités critiques | Le masquage augmente les coûts de manutention |
| Ébavurage / culbutage vibrant | Enlève 5 à 25 µm de matériau de bord | Modifie l'état des bords et peut arrondir les coins | Souvent nécessaire de maintenir une légende de bavure |
L’ordre des opérations compte autant que la finition elle-même. Le placage après formage est normal ; le placage avant le formage fissurera le revêtement à chaque virage. Le soulagement des contraintes sur l'acier à ressort doit avoir lieu après le formage et avant le placage. Et lorsqu'une pièce est à la fois traitée thermiquement et plaquée, le traitement thermique peut déplacer suffisamment les dimensions pour nécessiter ensuite une opération de dimensionnement.
Outillage : le véritable centre de coûts
En estampage de haute précision, l’outil est le produit. La presse est une marchandise ; la matrice est la propriété intellectuelle qui détermine si la pièce est dans les limites de tolérance à une course de 800 000 ainsi qu'à une course de 800. Les acheteurs qui traitent l'outillage après coup finissent généralement par le payer deux fois.
| Type d'outil | Gares | Volume économique | Coût relatif de l'outil | Remarques |
|---|---|---|---|---|
| En une seule étape | 1 | Moins de 5 000 pièces par an | 1× | Précision simple, lente et dépendante de l'opérateur |
| Composé | 1 (vierge et formulaire ensemble) | 5 000 à 50 000 pièces | 2 à 3 × | Bon for flat parts with one forming step |
| Progressif | 6 à 20 | 50 000 pièces et plus | 5 à 15× | Le choix par défaut pour les travaux de haute précision |
| Transfert | Multiple, pièce transportée entre presses | Volume élevé, grandes pièces | Élevé | Utilisé là où la pièce est trop grande pour une bande |
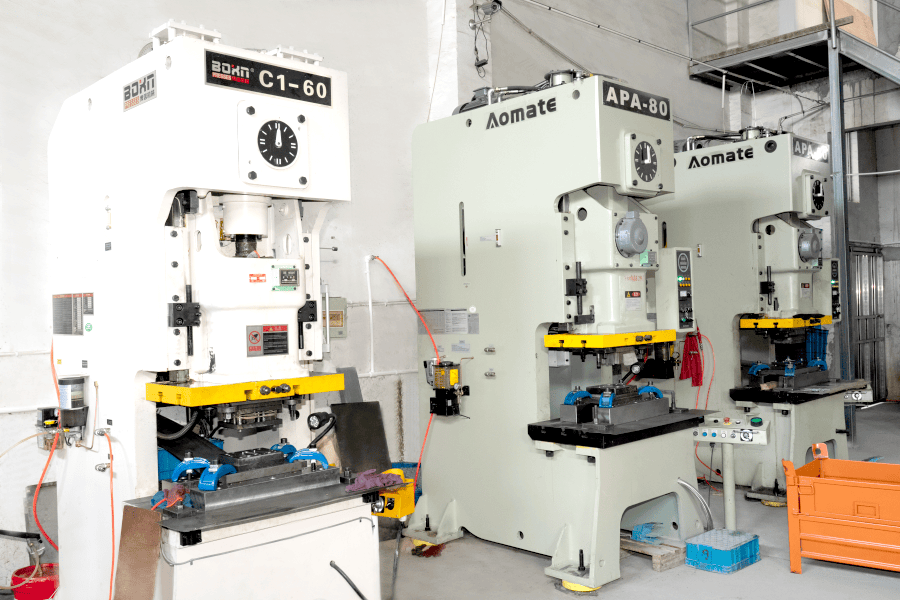 Services d'estampage personnalisés de haute précision Élevé-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Voir le produit →
Cinq termes commerciaux appartiennent à chaque discussion sur les outils, et aucun d'entre eux n'est généralement proposé :
- Propriété. À qui appartient la matrice et à quelles conditions l’acheteur peut-il l’apporter à une autre presse ? Un outil qui ne s'adapte qu'au lit de presse d'un fournisseur a une valeur de transfert limitée.
- Durée de vie prévue. Généralement cité en traits avant une rénovation majeure. Un outil construit pour 300 000 coups et un outil construit pour 3 000 000 se ressemblent dans un devis et diffèrent énormément en termes de coût sur cinq ans.
- Pièces de rechange et d'usure. Les poinçons, inserts et ressorts sont des consommables. Le fait qu’ils soient stockés localement ou expédiés depuis l’étranger détermine le temps de récupération après une casse.
- Politique de révision. Combien de modifications techniques sont incluses, à quel prix et combien de temps faut-il pour mettre en œuvre une modification.
- Allocation de rebroyage. La matrice doit être conçue avec suffisamment de matériau pour être rectifiée plusieurs fois avant son remplacement. Un outil affûté jusqu’à ses limites dès le premier jour n’a pas de durée de vie.
Le délai d'outillage pour une matrice progressive dans la gamme de 6 à 20 stations est généralement de 4 à 8 semaines, essai compris et approbation du premier article, plus long lorsque des capteurs intégrés à la matrice, des cames complexes ou des tolérances de position serrées sont impliqués. Les acheteurs planifiant un lancement de produit doivent considérer ce délai comme faisant partie du chemin critique, et non comme un détail à résoudre après le gel de la conception.
Quand l’estampage bat les autres processus et quand ce n’est pas le cas
L’estampage de haute précision n’est pas automatiquement la bonne réponse. Il présente un coût fixe élevé et un coût variable très faible, ce qui le rend imbattable en volume et discutable en dessous de quelques milliers de pièces.
| Processus | Coût d'installation | Coût par pièce à 10 000 pièces | Tolérance réalisable | Meilleure bande de volume |
|---|---|---|---|---|
| Élevé precision progressive stamping | Élevé (tooling) | Très faible | ±0,02 mm | 20 000 à plusieurs millions |
| Découpe laser et pliage | Très faible | Moyen | ±0,10–0,20 mm | 1 à 5 000 |
| Poinçonnage CNC | Faible à moyen | Faible à moyen | ±0,10 mm | 500 à 20 000 |
| Gravure photochimique | Moyen | Moyen | ±0,02 mm on thin material | 1 à 100 000, pièces fines uniquement |
| Moulage sous pression et usinage | Élevé | Faible | ±0,05mm | 10 000 et plus, géométrie 3D |
Le point de croisement n'est pas fixe. Un simple support plat avec deux trous pourrait justifier un outil de 3 000 pièces car l'outil lui-même est bon marché. Une filière progressive complexe avec taraudage intégré et huit stations de formage peut avoir besoin de 50 000 pièces avant de rembourser l'outillage. La façon honnête de prendre une décision consiste à modéliser le coût total sur la durée de vie prévue du produit, y compris la probabilité d'une modification de conception : une modification de conception est peu coûteuse avec la découpe laser et coûteuse avec l'outillage.
Il existe une voie médiane utile pour les produits de la gamme de 2 000 à 20 000 pièces : construisez une matrice progressive avec moins de stations et effectuez les opérations restantes, telles que le taraudage et l'assemblage, hors ligne jusqu'à ce que les volumes justifient leur ajout. Cela permet de maintenir les dépenses initiales en outillage à un faible niveau sans s'engager dans un processus qui ne sera pas évolutif.
Défauts qui apparaissent lors de l'estampage de haute précision
Presque tous les défauts d’estampage de précision ont une cause connue et une contre-mesure connue. Ce qui varie, c'est si le fournisseur a instrumenté le processus pour le détecter rapidement. Le tableau ci-dessous couvre les défaillances les plus souvent constatées lors de l'inspection à l'arrivée.
| Défaut | Cause habituelle | Prévention |
|---|---|---|
| Bavure au-dessus de la limite | Poinçon ou insert de matrice usé, jeu incorrect | Jeu de 5 à 8 % par face, rebroyage programmé, hauteur de bavure surveillée comme tendance |
| Dérive dimensionnelle sur une course | Usure de l'outil, erreur d'avance de bande, variation de dureté entrante | Détection pilote dans la matrice, SPC sur les dimensions critiques, certificats de matériaux avec plage de dureté |
| Rupture de torsion et de planéité | Contrainte résiduelle inégale, formage asymétrique, mauvais support de bande | Disposition équilibrée des bandes, recuit de détente, nivellement en ligne |
| Tirage de limaces et marques de matrice | Dégagement insuffisant des bouchons, mauvaise géométrie de la matrice, faible lubrification | Capteurs de détection de limaces, extraction sous vide, traitement de surface des filières |
| Rayures et écorchures | Lubrification inadéquate, surfaces de matrice rugueuses | Outillage revêtu (TiN, DLC), lubrifiant adapté au matériau |
| Fissuration dans les virages | Rayon de courbure inférieur au minimum, matériau trop dur, sens du grain | Rayon au moins 0,8 à 1,0 fois l'épaisseur en acier doux, 2 fois en acier inoxydable ; recuit entre les opérations |
| Cloquage du placage ou mauvaise adhérence | Lubrifiant d'estampage résiduel, prétraitement insuffisant | Cycle de nettoyage spécifié avant le placage, test d'adhérence sur le premier article |
Un défaut mérite une mention particulière car il est invisible à l'emboutissage et apparaît plus tard : la contrainte résiduelle. Une pièce formée peut mesurer parfaitement le jour de la production et s'ouvrir ou se tordre après placage, après traitement thermique ou après quelques semaines de stockage. Lorsque la planéité est fonctionnellement importante, demandez un recuit de détente et un contrôle de planéité effectué après la finition, pas avant.
Créer une demande d'offre qui renvoie un numéro citable
La plupart des retards de devis sont causés par la demande de renseignements et non par le fournisseur. Une demande de devis complète pour un estampage de haute précision contient les éléments suivants, et un fournisseur qui la reçoit peut généralement répondre dans un délai de trois à cinq jours ouvrables.
- Un dessin 2D avec GD&T complet, des références et une norme de tolérance déclarée, ainsi qu'un modèle 3D où la géométrie est complexe.
- Qualité du matériau, épaisseur avec tolérance, plage de trempe ou de dureté et norme applicable.
- Exigence de finition de surface, y compris si les dimensions s'appliquent avant ou après le revêtement.
- Volume annuel, taille des commandes et durée de vie prévue du produit. Ces trois nombres déterminent l'amortissement de l'outillage plus que toute autre chose sur le dessin.
- Caractéristiques critiques pour le fonctionnement, signalées explicitement. Tout le reste peut être traité comme référence à des fins de citation.
- Exigences en matière de documentation qualité : rapport du premier article, plan de contrôle, certificats matériaux, niveau PPAP le cas échéant.
- Exigences en matière d'emballage et d'étiquetage, y compris tout système de contenants consignés.
- Destination et Incoterms, puisque l'emballage et le fret à l'exportation affectent considérablement le coût au débarquement.
- Prix indicatif et date cible de début de production, s’ils sont fixes. Les fournisseurs concevront le processus autour des deux.
L'omission la plus courante concerne le profil de volume. Un devis basé sur 100 000 pièces par an et un autre basé sur 2 000 pièces par an avec des sorties mensuelles diffèrent de plus d'un facteur deux sur le prix par pièce, car la configuration, l'amortissement des outillages et la fréquence d'inspection sont répartis sur des quantités très différentes. Donner un numéro unique invite à une citation pour le numéro unique et à une surprise lorsque les versions réelles arrivent.
Structure des coûts : ce pour quoi vous payez réellement
Comprendre la structure des coûts rend la négociation plus productive, car elle déplace la discussion de « réduire le prix de 8 % » à « lequel de ces éléments peut être modifié ».
- Matériel. Généralement 25 à 45 % du prix à la pièce, en fonction de la qualité, de l'épaisseur, de l'utilisation de la largeur de la bobine et de la valeur de récupération des déchets. La disposition en bandes qui réduit les rebuts de 30 % à 22 % vaut plus que la plupart des négociations de prix.
- Amortissement des outillages. Réparti sur le volume cité. C’est là que les hypothèses de volume comptent le plus.
- Appuyez sur le temps. Coups par minute multipliés par le nombre de stations occupées par la pièce. Une pièce pouvant être produite dans une matrice à 12 postes fonctionnant à 300 coups par minute est considérablement moins chère qu'une pièce nécessitant 20 postes à 120 coups par minute.
- Opérations secondaires. Le taraudage, l'ébavurage, le soudage, le placage et l'assemblage nécessitent une main d'œuvre importante et génèrent généralement des marges plus élevées que l'estampage lui-même.
- Inspection. Souvent sous-estimé. Une pièce avec 40 caractéristiques tolérancées inspectées sur chaque lot coûte beaucoup plus cher à libérer qu'une pièce avec quatre.
- Emballage et logistique. L'emballage d'exportation, le dessicant, la prévention de la rouille et le fret du port à la destination ajoutent un pourcentage visible au coût au débarquement, en particulier pour les pièces de faible valeur.
Deux coûts cachés méritent attention lors de la négociation. Les hypothèses relatives aux taux de rebut se situent dans le prix à la pièce et sont rarement divulguées ; demander le taux de rebut supposé est une question légitime et révélatrice. La consolidation du fret en est une autre : un fournisseur situé à proximité d'un port à conteneurs majeur peut consolider les expéditions et réduire les coûts au débarquement d'une manière qu'un devis ne rend pas visible.
Qualification des fournisseurs : documents à demander
Un fournisseur d’emboutissage de haute précision devrait être en mesure de produire les éléments suivants sans une longue recherche interne. Si un élément nécessite une escalade, il s’agit en soi d’informations sur l’organisation.
- Certificat de système de gestion de la qualité avec l'organisme de certification nommé et le champ d'application couvrant l'emboutissage des métaux.
- Certificats de matériaux pour le lot de chaleur ou de serpentin spécifique utilisé sur le premier article.
- Rapport d'inspection du premier article avec des valeurs mesurées par rapport à chaque caractéristique tolérée, pas de coches réussite/échec.
- Un plan de contrôle des processus identifiant quelles caractéristiques sont vérifiées, à quelle fréquence et avec quel instrument.
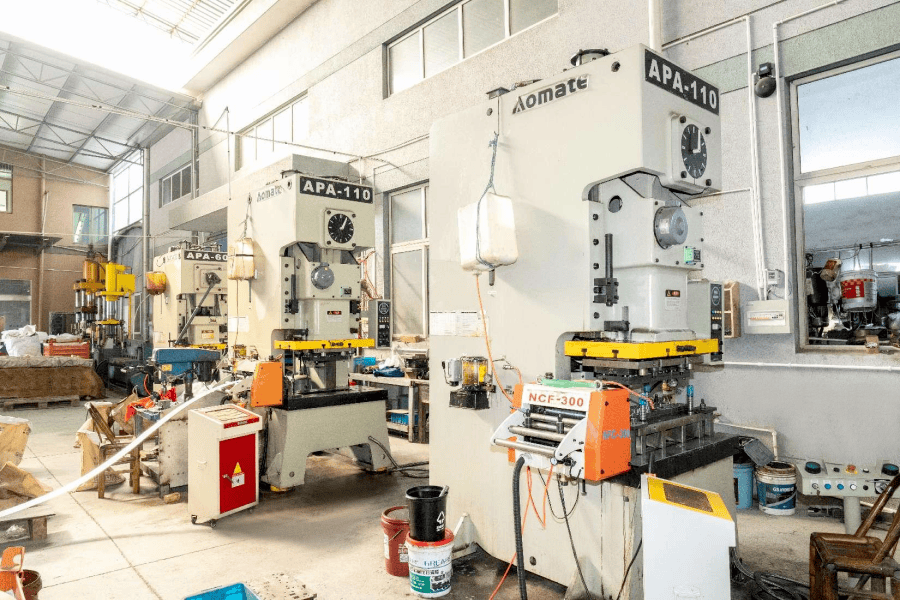
- Liste des équipements avec le tonnage de la presse, la taille maximale du lit, la cadence et la capacité en hauteur de la matrice — cela montre si l'outillage est réellement adapté.
- Enregistrements d'actions correctives provenant de problèmes clients récents. Un fournisseur sans problèmes enregistrés est soit nouveau, soit ne les enregistre pas.
- Liste des sous-traitants pour le placage, le traitement thermique et toute opération externalisée, car la plupart des fuites de qualité proviennent de l'extérieur de l'usine d'emboutissage.
- Norme d'emballage et d'identification des échantillons, y compris la traçabilité des lots, de la bobine au carton.
Un audit ou une présentation vidéo vaut plus qu’un ensemble de documents. Regarder comment les déchets sont séparés, si les matrices sont stockées sur des racks avec des dossiers de maintenance joints et si la zone d'inspection est séparée de l'atelier de production en dit plus sur la capacité d'un acheteur expérimenté qu'un certificat.
Travailler avec un fournisseur d'emboutissage basé à Ningbo
Ningbo est l'un des endroits les plus pratiques en Chine pour s'approvisionner en pièces métalliques estampées, en grande partie grâce à la logistique. Le port gère un volume très élevé de trafic de conteneurs, et une usine située à environ 25 km du port peut déplacer les produits finis de la chaîne de production au parc à conteneurs en une seule journée. Pour les programmes d’exportation avec des fenêtres d’expédition étroites, cette proximité supprime une catégorie de retards que les fournisseurs intérieurs ne peuvent éviter.
Ningbo Mingli Electric Technology Co., Ltd. est un fabricant et une société commerciale créée en 2017, travaillant dans les pièces métalliques embouties, les pièces en tôle et les assemblages fabriqués, avec une capacité déclarée de plus de 5 000 tonnes par an et une équipe de plus de 50 personnes. Le périmètre de processus déclaré de l'entreprise couvre cinq itinéraires qui correspondent aux catégories de produits : l'emboutissage de haute précision pour les pièces métalliques estampées, le traitement de la tôle pour les composants en tôle, et le traitement du filetage interne, le soudage et le traitement du plastique prenant en charge les travaux d'assemblage. Le développement est personnalisé – les pièces sont fabriquées d'après les dessins ou les échantillons du client plutôt qu'à partir d'un catalogue – et l'activité déclarée de l'entreprise est orientée vers l'exportation à travers l'Europe, les Amériques, l'Asie du Sud-Est et le Moyen-Orient.
Pour les acheteurs, ce profil est particulièrement utile dans trois situations. Premièrement, lorsqu'un composant a été conçu en un seul processus et doit être optimisé pour l'estampage, car la voie de développement personnalisée permet une implication précoce dans la conception. Deuxièmement, lorsqu'une pièce nécessite plus d'un processus (un support embouti avec un insert taraudé et un renfort soudé, par exemple), la consolidation évite la pile de tolérances consistant à traiter avec trois fournisseurs. Troisièmement, lorsque les volumes se situent entre la gamme de découpes laser en petits lots et la gamme d'outils dédiés à très gros volumes, où un fournisseur disposant d'une capacité de presse flexible et d'un mélange de types de matrices peut être plus économique que l'un ou l'autre extrême.
La diligence raisonnable habituelle s’applique toujours et aucune d’entre elles ne doit être ignorée sur la base du profil de l’entreprise. Demandez le certificat de gestion de la qualité et sa portée, confirmez quelles certifications spécifiques sont détenues plutôt que supposées, demandez la liste des équipements en fonction de la taille et du tonnage de vos pièces et demandez directement quelles opérations sont effectuées en interne et lesquelles sont sous-traitées. Demandez également l'hypothèse de taux de rebut dans le devis et l'intervalle de réaffûtage pour la matrice qui exécuterait votre pièce. Un fournisseur qui répond clairement à ces quatre questions est généralement un fournisseur qui contrôle son processus.
L’estampage de haute précision récompense les acheteurs qui le traitent comme un achat d’ingénierie plutôt que comme un achat de marchandise. La tolérance que vous recevez est la tolérance pour laquelle l'outil a été conçu, et l'outil reflète le dessin que vous avez fourni, le matériau que vous avez spécifié et le volume auquel vous vous êtes engagé. Obtenir ces trois intrants juste avant la découpe vaut plus que toute négociation de prix menée par la suite.
La séquence pratique est courte. Définissez les caractéristiques critiques et laissez le reste servir de référence. Choisissez une qualité de matériau et une tolérance d’épaisseur qui laissent de la place au processus. Convenez de la méthode d’inspection, de l’objectif de capacité et de la documentation avant le premier article, et non après la première plainte. Et confirmez, par écrit, à qui appartient l’outil, combien de temps il est censé durer et ce qui se passe lorsque la conception change. Faites cela, et le ±0,02 mm sur le dessin cesse d'être un risque et commence à être une spécification.

À propos de nous
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Droit d'auteur © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
